

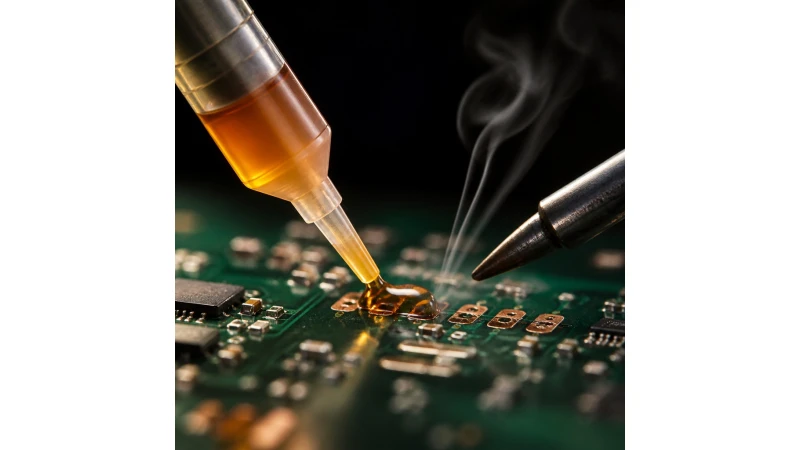
Ismerős jelenet minden műhelyben: valaki húsz perce küzd egy solder jointtal, egyre feljebb tekeri a hőmérsékletet, nyomja a puntát, és közben felszakítja a padeket. Odajön a tapasztalt kolléga, tesz rá egy csepp fluxot – és az első húzásra elmegy az egész.
A flux valószínűleg az elektronika legkevésbé értett fogyóanyaga. Varázszerként árulják, szinte mindenhol rosszul magyarázzák, és amit az ember olvas róla – még javítási fórumokon is – annak jó része egyszerűen nem igaz. Szóval nézzük meg rendesen, gyártói adatlapokkal és szabványokkal a kézben.
Mit csinál a flux (és mit nem)
A flux három dolgot csinál, mindhárom kémiai. Egyik sem elektromos:
- Megtámadja és feloldja az oxidot. Minden levegőnek kitett fémfelületet oxidréteg borít, és az ón nem nedvesíti az oxidot. A rosin reagál ezzel az oxiddal, és fémsót képez – lényegében egy szappant –, ami feloldódik magában a fluxban, és tiszta fémet hagy maga mögött.
- Megakadályozza az újraoxidálódást. Melegítéskor az oxidáció felgyorsul. A megolvadt flux folyékony takaróként borítja be a területet, és távol tartja az oxigént a folyamat néhány másodperce alatt.
- Javítja a wettinget. Tiszta fémen az olvadt ón szétterül, és szabályos alakú solder jointot alkot ahelyett, hogy golyókba húzódna össze.
Egy apró, de fontos pontosítás, amit szinte senki sem magyaráz el rendesen: szokás mondani, hogy «a flux csökkenti az ón felületi feszültségét». Ez nem egészen pontos. Ami csökken, az az ón és a flux közötti határfelületi feszültség, miközben az alapanyag felületi energiája nő, amint lekerül róla az oxid. A gyakorlati eredmény ugyanaz – az ón szétterül –, de a mechanizmus ez.
1. tévhit: «a flux javítja az elektromos vezetést». Határozottan hamis. A flux nem vezet áramot, és nem része a forrasztási kötésnek. Egy kémiai tisztítószer, amely a folyamat során elhasználódik. Ami vezet, az a fémes kötés, amelyet a flux tett lehetővé.
Miért szinte nélkülözhetetlen forrasztás eltávolításakor
Ez az a rész, amelyet a legjobban érez az ember a mindennapi munkában, és amely önmagában indokolja, hogy legyen fluxod akkor is, ha ritkán forraszt.
Amikor forrasztóónnal dolgozol, az ón már tartalmaz fluxot – a gyantabelet –, és ez pontosan ott szabadul fel, ahol kell. De forrasztás eltávolításakor nem visznek be új ónt: egy évek óta a panelen lévő, kívülről oxidált, aktív flux nélküli ónt olvasztasz meg. Ez a régi ón vonakodik folyni, golyókba áll össze, és a desoldering braid egyszerűen nem szívja fel.
Tégy rá fluxot, és minden megváltozik: az oxid feloldódik, a régi ón újra nedvesít, és követi a braidet vagy a puntát. Ezért fogyaszt az, aki naponta javít, sokkal több fluxot forrasztás eltávolításánál, mint forrásztáskor.
A hő kérdése: mi történik valójában
Sok helyen olvasod majd, hogy «a flux hőhidat alkot a punta és a solder joint között». Ez így, ebben a formában nem állja meg a helyét, és érdemes tudni, mert helytelen szerszámhasználathoz vezet.
A hőhidat egy csepp olvadt ón alkotja, nem a flux. Ezt kifejezetten ajánlják a professzionális forrasztóállomások gyártói is: ónozd be a puntát, és alakíts ki ónból hidat a joint felé, mielőtt melegítenél. A számok megmagyarázzák, miért:
| Közeg a punta és a joint között | Hővezetési tényező |
|---|---|
| Levegő (vagyis rossz kontakt) | 0,026 W/mK |
| Folyékony flux (mint bármely gyanta) | kb. 0,1-0,2 W/mK |
| Olvadt ón | ≈ 60 W/mK |
Az ón kb. 2.300-szor jobban vezeti a hőt, mint a levegő. A flux mindössze 4-8-szor jobban. Nem a flux alkotja a hőhidat.
A flux ettől még segít a hőátadásban – csak más úton, és ez az út dokumentált: az oxid hőszigetelő. Egy nedvesítetlen vagy oxidált punta sokkal rosszabbul adja át a hőt. A flux pontosan az, ami tisztán tartja a puntát és a jointot az oxidtól, és lehetővé teszi, hogy az ón nedvesítsen és kialakuljon az a híd, amely valóban vezet. Ez közvetett hozzájárulás – de döntő fontosságú.
Ha már oxidnál tartunk: vigyázz a puntára
Ha idáig olvastad, a gyakorlati következtetés magától adódik: egy oxidált punta szabotálja a munkádat. A legrosszabb az, hogy a tünet félrevezet – mivel nem melegít rendesen, feljebb tekered a hőmérsékletet, és a magasabb hőfokon a punta még gyorsabban oxidálódik. Egy ördögi kör, amely a puntát idő előtt teszi tönkre.
A jelet nem lehet félreérteni: a punta nem fogadja be az ónt. Eltűnik a fényes, ezüstös óncsöpp, és egy matt, feketedő felület jelenik meg, amelyen az ón golyókba áll és lecsúszik. Ettől a pillanattól kezdve nem tudsz ónhidat létrehozni, és elveszítettad a hőátadás nagy részét.
- Mechanic MCN-8 puntafelújító paszta. Akkor kell, amikor a punta már oxidált és nem veszi fel az ónt. Melegítsd fel a puntát, és nyomj bele egy pillanatra a pasztába: eltávolítja a lerakódott oxidot, és újra beónolja. Nem tartalmaz savat, tehát nem támadja meg a bevonatot. Ez az a néhány eurós termék, amely megment egy húszeurós puntát.
- Puntisztító állomás bronzszivaccsal. A napi munkához. A bronzszálak leviszik a régi ónt anélkül, hogy hirtelen lehűtenék a puntát – pontosan ezt csinálja a hagyományos nedves szivacs: minden egyes érintés egy hősokkot jelent, amely lassan berepedezteti a bevonatot. Ha a betét telítődik, cseréld le.
Az aranyszabály, és ez ingyenes: mindig hagyd beónozva a puntát, mielőtt kikapcsolod a gépet. Ez az ónréteg védi a rezet az oxidálódástól, amíg lehűl. Ha tisztán, beónatlanul kapcsolod ki, a leggyorsabb módját választottad a tönkretételének.
Még egy hasznos megjegyzés ebben a témában: kontaktsorrasztásnál az érintkezési terület számít, nem a nyomás. A gyártók egyértelműek – nincs összefüggés a nagyobb nyomás és a jobb hőátadás között. Használd a legnagyobb puntát, amelyik elfér, ne a legvékonyabbat.
Amikor a flux nem elég
Legyünk őszinték, mert ezt szinte senki sem mondja ki: ha a padek erősen oxidáltak, nincs az a flux, amelyik megoldja a problémát. Maga az iparág is elismeri: súlyos oxidáció esetén az újraolvasztás nem segít – a komponenst el kell távolítani, a padeket kondicionálni, majd újra be kell ónozni. A flux kémiai segédanyag, nem csodatévő.
Fluxtípusok: tanuld meg olvasni a kódot, és nem fogsz tévedni
Felejtsd el a marketingszövegeket. Minden komoly flux tartalmaz egy négyjegyű osztályozást az IPC J-STD-004 szabvány szerint, és ez a kód megmondja az egyetlen igazán fontos dolgot: kell-e tisztítani, vagy sem.
Így kell olvasni:
- Két betű – miből van: RO természetes rosin · RE szintetikus gyanta · OR organikus (water-washable típusok) · IN szervetlen (savak és sók; elektronikában nem használatos).
- Egy betű – mekkora az aktivitása: L alacsony · M közepes · H magas. Ez laborban mért érték, nem becslés.
- Egy szám – halogéntartalom: 0 0,05% alatt · 1 0,05% felett.
És itt van a gyakorlati kulcs, amelyért az egész cikk megérte:
A kód megmondja, kell-e tisztítani:
- L0 és L1 → sikeresen teljesítik a teszteket tisztítás nélkül. Ezeket hívjuk no-clean fluxnak.
- M0 és M1 → alkalmazástól függően elfogadhatók tisztítással és anélkül is.
- H0 és H1 → kizárólag tisztítás után érvényes. Kivétel nélkül.
Fontos: a «no-clean» nem fluxtípus, hanem az aktivitási szint következménye. Egy ROL0 no-clean; egy ROH1 nem az, még akkor sem, ha mindkettő rosin alapú.
A water-washable flux
Az OR típusú (water-soluble) fluxok szerves savakat tartalmaznak, kiváló a wettingjük, és valóban korrozívak: a maradványaik aktívak és higroszkóposak. Gyártásban használják őket, ahol a panel ezután mosógépbe kerül. Ha ilyet használsz, a mosás nem opció – és minél hamarabb, annál jobb.
Melyikre van szükséged a kínálatunkból
Ezt a táblázatot a hivatalos adatlapok alapján állítottuk össze, nem a doboz felirata alapján. Ahol nincs közzétett hivatalos adatlap, azt jelezzük.
| Flux | Osztályozás | Kell-e tisztítani? | Ötvözetek | Mire ideális |
|---|---|---|---|---|
| Amtech NC-559 (100 cc-es kiszerelés) | ROL0 · rosin | No-clean. Átlátszó, inert maradék | Leaded solder és bismuth. Az adatlap egyetlen SAC ötvözetet sem sorol fel | Az univerzális megoldás leaded solder-rel való javításhoz. BGA retouching és mikroforrasztás |
| Amtech RMA-223 (100 cc-es kiszerelés) | ROL0 · mérsékelten aktivált rosin | No-clean | Sn/Pb, bismuth, és SAC305 valamint egyéb lead-free ötvözetek | Az egyetlen a kínálatunkból, amely lead-free forrasztáshoz is minősített. Sűrűbb állagú, jobban tartja a komponenst. Alkalmas reballing-ra |
| Amtech LF-4300 (100 cc-es kiszerelés) | REL0 · szintetikus gyanta | Water-washable. Tisztítás ajánlott (langyos, iónmentesített víz). Nem alkalmas nagy impedanciájú áramkörökhöz | Lead-free forrasztáshoz optimalizálva (SAC305, Sn/Cu, Sn/Ag…) | Lead-free gyártás és retouching amikor a panel mosás alá kerül |
| Kingbo RMA-218 (100 g-os kiszerelés) | Nincs közzétett hivatalos adatlap | Óvatosságból tisztítsd le | Nem publikált | A gazdaságos alternatíva BGA retouching-hoz. Széles körben és eredményesen használt |
| Mechanic RMA-AV10 | Nincs közzétett hivatalos adatlap | Óvatosságból tisztítsd le | Nem publikált | Belépő szintű, alkalmi munkákhoz |
| Goot BS-10 | Szervetlen (cink- és ammónium-klorid) | Kötelező és alapos | Általános forrasztás | Vastag kábelek, csatlakozók, bádogmunka. A gyártó kifejezetten tiltja paneleken való használatát. |
Összefoglalva, ha gyorsan kell dönteni: leaded solder-rel javítasz? NC-559. Lead-free munkához? RMA-223. Utána mosod a panelt? LF-4300. Az ár a szempont? Kingbo. A Goot BS-10 pedig soha nem kerülhet PCB-re.
Az Amtech-hamisítványokról
Az Amtech az egyik legtöbbet hamisított márka a szakmában, és ezt jó tudni. Az Inventec, a márka tulajdonosa, hivatalosan is közölte: «soha nem adtunk el Amazon-on, eBay-en vagy Alibabán», és «soha nem hatalmaztunk fel és nem adtunk licencet egyetlen vállalatnak sem, hogy Amtech fluxainkat gyártsa». A mi üvegeink hordozzák a foszforeszkáló zöld vonalkódos matricát, amely a gyártó hitelesség-jelzése.
A flux és a solder paste nem ugyanaz
Ez a félreértés állandó, és pénzbe kerül. A szabvány szerint:
- A flux kémiai anyag. Nem tartalmaz fémet, és önmagában nem képes kötést létrehozni.
- A solder paste (ónpaszta) ónpor és flux keveréke. Ez igen, fémet visz fel.
Ha fémet kell felvinni, pasztára van szükséged – például Mechanic XG-50 (Sn63/Pb37) –, vagy lead-free munkához a Mechanic WQ86 bismuth ötvözetű paszta, amely alacsonyabb hőfokon olvad. Ha csak azt szeretnéd, hogy ami már ott van, folyjon – fluxra van szükséged.
Egy apró csapda: a szerelési szakmában a «forrasztópaszta» egy fém nélküli, paszta állagú fluxot jelent. Az elektronikában az «ónpaszta» fémet tartalmaz. Ugyanaz a szó, ellentétes tartalom.
Minden melegítési módszernek megvan a maga igénye
Más a hőátadás puntával, mint levegővel, és a flux is eltérően viselkedik mindkét esetben.
- Kontakt (forrasztópáka). Tiszta kondukció. Ha jó a kontakt, ez a leghatékonyabb módszer: ónozd be a puntát, alkoss ónhidat, és használd a legnagyobb puntát, amelyik elfér.
- Forró levegő. Konvekció: sokkal rosszabbul adja át a hőt, mint a kontakt, ezért magasabb hőmérséklet és több idő kell. Vigyázz a légárammal – ha nagy, a komponensek elrepülnek, amint kioldódnak. Csökkentsd a légáramot, és a fúvókát a munkadarab méretéhez igazítsd.
- Infravörös. Sugárzás – és itt van egy csapda: az IR szín szerint melegít. Egy fekete tok sokkal többet nyel el, mint egy fényes fémláb. Ezért az iparág végül az IR-t forró levegővel kombinálta a kemencékben, az egyenletes melegítés érdekében.
- Alsó előmelegítő. A legsokat alábecsült kiegészítő. Ha 100-150 grados C-ra melegíted a panelt alulról egy-két percig, csökkented a hősokot, megakadályozod a panel deformálódását, és a felső szerszámnak már csak az utolsó lépést kell megtennie. BGA-nál ez nem luxus, hanem az eljárás része.
- Reflow kemence. Teljes, irányított hőprofil, gyártáshoz.
Érdemes észben tartani: a flux idővel ugyanúgy elfogy, mint hőhatásra. Nincs varázslatos küszöb – reakciókinetika. Ha sokáig melegítesz, a flux elveszíti aktivitását, és sötét, megkarbonizálódott maradékot hagy maga után, amelyet sokkal nehezebb eltávolítani, mint a normál borostyánsárga színű residue-t. Gyorsan és határozottan – ez mindig nyeri.
A szomszédos alkatrészek védelme
Amikor forró levegőt használsz egy területen, minden körülötte felmelegszik. Két anyag a károk elkerülésére – és ezek különböző dolgokat csinálnak:
- Kapton szalag (poliimid). Ez szigetelő és fizikai barrier. Fontos adat, amelyet szinte mindenhol rosszul adnak meg: a szalag folyamatos terhelésen 260 grados C-ot bír, nem 400 grados C-ot. A puszta poliimid fólia igen, kibír 400 grados C-ot, de csak rövid expozíción; a valódi korlátot a szilikon ragasztó jelenti. Mivel egy forrólevegős pisztoly ennél magasabb hőfokon dolgozik, ne ragaszd közvetlenül a sugárba. Kapható 10, 20, 30, 50 és 100 mm szélességben.
- Alumíniumszalag. Ez valódi reflektor: a csiszolt alumínium emisszivitása 0,03-0,05, vagyis a beeső sugárzó hőenergia kb. 97%-át visszaveri. Sugárzó hő ellen verhetetlen.
Ne dőlj be annak, hogy az egyik «jobb» a másiknál: a Kapton szigetel és véd az érintéstől, az alumínium a sugárzást veri vissza. Konvektív forró levegővel szemben az alumínium előnye vitatható, hiszen laterálisan maga is kiválóan vezeti a hőt.
Reballing: ahol a flux egyszerre három feladatot végez
Reballing során a flux nem kiegészítő, hanem az eljárás része – egyszerre három funkciót lát el: tisztítja a frissen lekapart padeken és a forrasztógolyókon lévő oxidot, fizikailag a helyén tartja a golyókat összeszerelés közben (ezért kell tacky, vagyis ragacsos flux), és védi őket a reflow során.
Ez egyben a legjobb cáfolata a «minél több, annál jobb» elvnek: kevés fluxszal a golyók nem tapadnak; túl sokkal felúsznak, vonzzák egymást, és kicsúsznak a padekről. Vékony, egyenletes réteg kell.
Tévhitek és legendák
- «A flux javítja a vezetést.» Hamis – ezt már láttuk. Nem vezet és nem része a kötésnek.
- «No-clean azt jelenti, hogy soha nem kell tisztítani.» Árnyalásra szorul. Amit a teszt garantál, az az, hogy normál körülmények között nem szükséges a tisztítás. De igen, kell tisztítani: védőlakk felhordása előtt, nagy impedanciájú áramköröknél, rádiófrekvenciás és nagyfeszültségű alkalmazásoknál. Egy finom részlet: a no-clean maradék csak akkor ártalmatlan, ha teljesen elérte az aktiválási hőmérsékletet – kézi forrasztásnál és alacsony lábazatú alkatrészek alatt maradhat aktiválatlan flux, amely még mindig aktív.
- «Minél több flux, annál jobb.» Hamis. A felesleg felforr, fröccsen, óngolyókat és hidakat okoz, üregeket képez a jointban, és maradékot hagy az alkatrész alatt.
- «A flux megeszi a panelt.» Típustól függ. Egy alacsony aktivitású RO/RE nem támadja meg a rezet; egy water-washable vagy szervetlen típus igen – ezért kötelező a tisztítás.
- «A vízvezeték-szerelési flux megfelel.» Nem, és ez az egyik legdrágább hiba. Cink- és ammónium-kloridot tartalmaz: korrodálja a vékony pályákat, maradványai vezetnek, és mosással sem lehet teljesen semlegesíteni. Pontosan ilyen a Goot BS-10 is – ezért tiltja a gyártó paneleken.
- «A flux nem romlik meg.» De igen, lejár. A gyártók egy-öt éves eltarthatóságot adnak meg terméktől függően. Nem lesz veszélyes, de veszít oldószeréből és aktivitásából, rosszabbul nedvesít, és több maradékot hagy. A fecskendőket tárold függőlegesen, hegyükkel lefelé.
- «Gyantabeles ónnal nem kell flux.» Egyszerű forrasztásoknál, tiszta felületen igaz. A huzalban lévő flux az első érintéskor elhasználódik. Forrasztás eltávolításakor nem kerül be új huzal, tehát flux sem – ott mindig kell külön.
- «A füst azért veszélyes, mert ólmot tartalmaz.» Hamis, és pontosan az ellenkezője igaz, mint amit a legtöbben gondolnak. Az ólom kb. 1 750 °C-on forr, forrasztási hőmérsékleten nem párolog el. Az a fehér füst rosin, és az a valódi kockázat.
Tisztítás és biztonság
Tisztításhoz 90-99% koncentrációjú IPA alkohol kell antistatikus kefével. A gyógyszertári 70%-os nem megfelelő: az a 30% víz lassan szárad, foltokat hagy, nedvességet zár az alkatrészek alá, és gyengébben oldja a gyantát. Kínálunk adagolós pumpás üveget is, amely megakadályozza a panel eláztatását. A feloldott maradékot mindig friss, tiszta, abszorbens anyaggal távolítsd el: ha száradni hagyod, újra lerakódik.
A füstről, nyíltan. A rosin füstje elismerten foglalkozási asztmát okoz; a brit munkavédelmi hatóság az ország vezető foglalkozási asztma-okozói között tartja számon, és 0,05 mg/m³ határértéket szab meg 8 órás munkaidőre. Ez nem rémisztgetés – ez egy munkabiztonsági adatlap.
A működő intézkedések, fontossági sorrendben:
- Elszívás a forrásnál. Ez az egyetlen módszer, amely valóban kezeli a problémát: a füstöt ott kell elkapni, ahol keletkezik, néhány centiméterre a puntától, mielőtt az arcodhoz ér. Az egyszerű, megfizethető megoldás egy füstelszívó rács: elé teszed, felette dolgozol, és a füst hátrafelé megy ahelyett, hogy arcba szállna. Ne felejtsd el cserélni a szűrőt, amikor telítődik – egy tömött szűrő nem szűr, csak zaj van tőle.
- Ne hajolj a füstoszlop fölé. Nyilvánvalóan hangzik, mégis mindenki csinálja: ha közelről nézel, a fejed pontosan a füstoszlop fölé kerül. Dolgozz a panellel egy kicsit oldalra fordulva, vagy lupéval – de ne a füstön belül.
- Ne melegíts a szükségesnél jobban. Magasabb hőfokon jobban bomlik a flux, és több füst keletkezik. A cikk körkörösen zárul: jó fluxszal és rendesen beónozott puntával kevesebb hőmérsékletre van szükség – és kevesebbet is lélegzel be.
Két figyelmeztetés: egy asztali ventilátor nem megoldás – szétszórja a szennyezőanyagot a műhelyben ahelyett, hogy elkapná –, és a lead-free ónra való áttérés nem szünteti meg a kockázatot, mert a flux ugyanolyan, vagy még aktívabb marad.
Hogyan alkalmazzuk
- Keveset, a megfelelő helyre. Egy vékony vonal a lábakra, vagy egyenletes réteg a padekre. Ha kifoly, sok volt.
- A megfelelő eszközzel: fecskendővel a precíz adagoláshoz, ecsetes applikátorral egy nagyobb terület bevonásához, és félautomata adagolóval nagyobb volumenhez.
- Melegítsd hamar. A flux frissen dolgozik; ha rárakok és késlekedsz, az oldószer elpárolog.
- Gyorsan és határozottan. Egy rövid, hatékony érintés jobb, mint az ismételgetés: minél tovább van hőn, annál jobban elfogy a flux, és annál jobban karbonizálódik a maradék.
- Tisztítsd le, ha szükséges – az osztályozás szerint, ahogy fent láttuk.
Mindent megtalálsz, ami kell, a forrasztási kiegészítők között, a szerszámokat pedig a forrasztóállomások között.
Ha egyetlen dolgot viszel magaddal ebből a cikkből, legyen ez: a flux nem trükk – a forrasztás alapvető kémiája. Nélküle oxidra próbálsz fémet ragasztani, és az nem működik, akármennyire emeled a hőmérsékletet. Sőt, a hőmérséklet emelése legtöbbször pontosan az ellenkezője annak, amit tenni kellene.